Техніка виконання горизонтальних швів
14 квітня 2020 р.
Зварювання титану і його сплавів
Титан і його сплави в даний час широко використовуються в
спеціальних галузях техніки. Температура плавлення титана 1680° С,
щільність 4.5 г/см3. Титан має низькотемпературну (α-фазу і
високотемпературну (β-фазу.
Титан має високу хімічну спорідненість із киснем, азотом й воднем:
інтенсивне насичення його воднем починається вже при температурі
 250 °С, киснем — при 400 °С і азотом — при 600 °С. З підвищенням
температури активність титану різко зростає. Швидкість взаємодії титану з
киснем у 50 разів вища, ніж з азотом. Кисень легко розчиняється як у α-
фазі, так і в β-фазі титану і є сильним стабілізатором α-фази. Азот так само
легко розчиняється як і у α-фазі, так і в β-фазі і є сильним стабілізатором
α-фази. Титан є єдиним елементом, здатним горіти в азоті. Водень
стабілізує β-фазу титану й утворює з титаном тверді розчини й гідрид TiH2.
При охолоджені титану нижче 100 — 150 °С відбувається випадання
гідриду (γ-фази), що є причиною утворення холодних тріщин при
зварюванні. При повільному охолодженні (γ-фаза виділяється у вигляді
тонких пластинок, а при гартуванні — у вигляді високодисперсних
частинок.
Азот і кисень різко підвищують міцність титана і знижують його
пластичність. Водень у титані впливає головним чином на його
схильність до руйнування. Одним з найбільш важливих властивостей
титану є його висока корозійна стійкість у багатьох агресивних
середовищах. Титан має високу міцність при нормальній і підвищеній
температурах.
Основними труднощами при зварюванні титану є:
- висока його активність стосовно кисню, азоту й водню як у
розплавленому, так і у твердому стані;
- висока схильність до росту зерна β-фази й перегріву;
- утворення крихкої α′-фази при охолодженні.
Для одержання якісного з'єднання титану в ньому обмежують вміст
азоту, кисню. водню і вуглецю; із цією метою захищають метал шва й
навколошовної зони при зварюванні інертними газами. Для захисту шва й
навколо шовної зони від повітря застосовують пальники з козирком.
Корінь шва захищають щільним притисканням кромок деталей, що
зварюються, до мідної чи сталевої підкладки й подачею інертного газу в
підкладку, виготовлену з пористого матеріалу. Механічні властивості й
структуру металу шва й навколошовної зони можна регулювати вибором
найбільш раціональних режимів і технології зварювання, а також
наступною термічною обробкою. Аргонодугове зварювання титану в
інертних газах виконують у середовищі аргону марок А і Б постійним
струмом прямої полярності.
При зварюванні посудин чи труб інертний газ підводять усередину
виробу. Для зварювання деталей з титану застосовують герметичні камери,
заповнені інертним газом.
спеціальних галузях техніки. Температура плавлення титана 1680° С,
щільність 4.5 г/см3. Титан має низькотемпературну (α-фазу і
високотемпературну (β-фазу.
Титан має високу хімічну спорідненість із киснем, азотом й воднем:
інтенсивне насичення його воднем починається вже при температурі
250 °С, киснем — при 400 °С і азотом — при 600 °С. З підвищеннямтемператури активність титану різко зростає. Швидкість взаємодії титану з
киснем у 50 разів вища, ніж з азотом. Кисень легко розчиняється як у α-
фазі, так і в β-фазі титану і є сильним стабілізатором α-фази. Азот так само
легко розчиняється як і у α-фазі, так і в β-фазі і є сильним стабілізатором
α-фази. Титан є єдиним елементом, здатним горіти в азоті. Водень
стабілізує β-фазу титану й утворює з титаном тверді розчини й гідрид TiH2.
При охолоджені титану нижче 100 — 150 °С відбувається випадання
гідриду (γ-фази), що є причиною утворення холодних тріщин при
зварюванні. При повільному охолодженні (γ-фаза виділяється у вигляді
тонких пластинок, а при гартуванні — у вигляді високодисперсних
частинок.
Азот і кисень різко підвищують міцність титана і знижують його
пластичність. Водень у титані впливає головним чином на його
схильність до руйнування. Одним з найбільш важливих властивостей
титану є його висока корозійна стійкість у багатьох агресивних
середовищах. Титан має високу міцність при нормальній і підвищеній
температурах.
Основними труднощами при зварюванні титану є:
- висока його активність стосовно кисню, азоту й водню як у
розплавленому, так і у твердому стані;
- висока схильність до росту зерна β-фази й перегріву;
- утворення крихкої α′-фази при охолодженні.
Для одержання якісного з'єднання титану в ньому обмежують вміст
азоту, кисню. водню і вуглецю; із цією метою захищають метал шва й
навколошовної зони при зварюванні інертними газами. Для захисту шва й
навколо шовної зони від повітря застосовують пальники з козирком.
Корінь шва захищають щільним притисканням кромок деталей, що
зварюються, до мідної чи сталевої підкладки й подачею інертного газу в
підкладку, виготовлену з пористого матеріалу. Механічні властивості й
структуру металу шва й навколошовної зони можна регулювати вибором
найбільш раціональних режимів і технології зварювання, а також
наступною термічною обробкою. Аргонодугове зварювання титану в
інертних газах виконують у середовищі аргону марок А і Б постійним
струмом прямої полярності.
При зварюванні посудин чи труб інертний газ підводять усередину
виробу. Для зварювання деталей з титану застосовують герметичні камери,
заповнені інертним газом.

13 квітня 2020 р.
Зварювання нікелю та його сплавів
Загальні відомості. Нікель — метал, що має температуру плавлення
1453 °С, густину 8.9 г/см3, досить високу стійкість проти корозії на повітрі,
пластичність і міцність, а також жароміцність і великий омічний опір.
 Нікель у техніці використовується в чистому вигляді та у вигляді різних сплавів. Технічно чистий нікель — Н0, H1, Н3 і Н4. Сплави нікелю бувають міднонікелеві, нікельхромові (ніхроми), никельмолібденові, нікелькобальтові й ін.
Основні труднощі при зварюванні нікелю виникають через схильність металу шва утворювати пори і кристалізаційні тріщини.
Причинами утворення порожнин у металі шва при зварюванні нікелю є велика розчинність газів при високих температурах, особливо
водню і кисню й виділення їх у момент кристалізації.
Причиною виникнення кристалізаційних тріщин у металі шва є
утворення легкоплавкої евтектики Ni-NiS. Для попередження утворення
кристалізаційних тріщин у розплавлений метал вводять елементи, що
зв'язують у процесі зварювання сірку в більш тугоплавкі, ніж NiS, сполуки.
Такими елементами є марганець і магній, що утворять із сіркою тугоплавкі
з'єднання MnS і MgS. Корисно для цієї мети додати у зварений шов
невелику кількість титана. Плівка окису нікелю, що має температуру
плавлення 1650 °С, тобто вище температури плавлення основного металу,
також утруднює зварювання.
Ручне дугове зварювання металевим електродом. Ручне дугове
зварювання металевим електродом виконують постійним струмом
зворотної полярності короткою дугою. Для зварювання застосовують
електроди Н37к або «Прогрес-50». Під час зварювання кінцем електрода
роблять невеликі поступально-поворотні рухи. При зміні електрода чи
випадкових обривах дуги її збуджують, відступаючи на 5 — 6 мм від
кратера назад (зачистивши перед цим шов від шлаку).
Кожен наступний шар шва починають зварювати після охолодження
зварного з'єднання і ретельного очищення попереднього шару від шлаку й
бризків.
Зварні шви, звернені до агресивного середовища, виконують
останніми, причому їхні кратери не повинні збігатися з кратерами
розташованих нижче шарів
Для зварювання міднонікелевих сплавів постійним струмом
зворотної полярності застосовують електроди М3ОК.
Для зварювання литого і кутого нікельмолібденового сплаву (при
вмісті молібдену 25 — 30%), що працює в середовищах соляної і сірчаної
кислот, використовують електроди ХН-1. Зварювання ведуть короткою
дугою постійним струмом зворотної полярності.
Ручне аргонодугове зварювання. Нікель і його сплави зварюють
вольфрамовим електродом, що неплавиться, постійним струмом прямої
полярності. Щоб попередити утворення порожнин у металі шва, до аргону
додають водень. Поява пір у металі шва можна також усунути введенням
до складу дроту ніобію, алюмінію й кремнію, що зв'язують гази.
1453 °С, густину 8.9 г/см3, досить високу стійкість проти корозії на повітрі,
пластичність і міцність, а також жароміцність і великий омічний опір.
Основні труднощі при зварюванні нікелю виникають через схильність металу шва утворювати пори і кристалізаційні тріщини.
Причинами утворення порожнин у металі шва при зварюванні нікелю є велика розчинність газів при високих температурах, особливо
водню і кисню й виділення їх у момент кристалізації.
Причиною виникнення кристалізаційних тріщин у металі шва є
утворення легкоплавкої евтектики Ni-NiS. Для попередження утворення
кристалізаційних тріщин у розплавлений метал вводять елементи, що
зв'язують у процесі зварювання сірку в більш тугоплавкі, ніж NiS, сполуки.
Такими елементами є марганець і магній, що утворять із сіркою тугоплавкі
з'єднання MnS і MgS. Корисно для цієї мети додати у зварений шов
невелику кількість титана. Плівка окису нікелю, що має температуру
плавлення 1650 °С, тобто вище температури плавлення основного металу,
також утруднює зварювання.
Ручне дугове зварювання металевим електродом. Ручне дугове
зварювання металевим електродом виконують постійним струмом
зворотної полярності короткою дугою. Для зварювання застосовують
електроди Н37к або «Прогрес-50». Під час зварювання кінцем електрода
роблять невеликі поступально-поворотні рухи. При зміні електрода чи
випадкових обривах дуги її збуджують, відступаючи на 5 — 6 мм від
кратера назад (зачистивши перед цим шов від шлаку).
Кожен наступний шар шва починають зварювати після охолодження
зварного з'єднання і ретельного очищення попереднього шару від шлаку й
бризків.
Зварні шви, звернені до агресивного середовища, виконують
останніми, причому їхні кратери не повинні збігатися з кратерами
розташованих нижче шарів
Для зварювання міднонікелевих сплавів постійним струмом
зворотної полярності застосовують електроди М3ОК.
Для зварювання литого і кутого нікельмолібденового сплаву (при
вмісті молібдену 25 — 30%), що працює в середовищах соляної і сірчаної
кислот, використовують електроди ХН-1. Зварювання ведуть короткою
дугою постійним струмом зворотної полярності.
Ручне аргонодугове зварювання. Нікель і його сплави зварюють
вольфрамовим електродом, що неплавиться, постійним струмом прямої
полярності. Щоб попередити утворення порожнин у металі шва, до аргону
додають водень. Поява пір у металі шва можна також усунути введенням
до складу дроту ніобію, алюмінію й кремнію, що зв'язують гази.
10 квітня 2020 р.
Зварювання алюмінію та його сплавів
Алюміній є одним з найбільш розповсюджених
елементів у природі; він має малу густину, високі електро- і
теплопровідність, високу корозійну стійкість в окисних середовищах і

стійкість проти переходу в крихкий стан при низьких температурах.
Густина алюмінію 2.7 г/см3. Температура плавлення 660 °С. Алюміній має велику спорідненість із киснем, тому завжди покритий щільною плівкою окису алюмінію — Аl2О3, температура плавлення якої 2050 °С. Тугоплавка плівка окису й можливість утворення пор і кристалізаційних тріщин у металі шва — основні труднощі при зварюванні алюмінію.
Плівка окису алюмінію перешкоджає сплавленню металу зварювальної ванни з основним металом, її видалення при зварюванні алюмінію металевими електродами досягається впливом на неї складовихфлюсу чи покриття електрода, а при аргонодуговому у результаті
катодного розпилення. При зварюванні. постійним струмом зворотної
полярності “очищувальна” дія струму відбувається протягом усього
періоду горіння дуги, а при зварюванні змінним струмом лише в ті
напівперіоди, коли виріб є катодом.
Причиною утворення пор у зварних швах є водень, який у зв'язку з
різкою зміною розчинності при переході алюмінію з рідкого стану у
твердий прагне вийти зовні. Кристалізаційні тріщини в зварних швах
чистого алюмінію виникають через підвищений вміст кремнію та
зменшуються з введенням в алюміній добавок заліза.
Ручне зварювання вугільним електродом. Зварювання вугільним
електродом застосовують при товщині металу від 1.5 до 20 мм і при
заварюванні дефектів лиття з алюмінію та його сплавів. Метал товщиною
до 2 мм зварюють без оброблення кромок і присадкового дроту. Для
попередження виникнення окислів алюмінію в металі шва застосовують
флюс АФ-4А.
Ручне дугове зварювання металевим електродом. Для зварювання
й наплавлення деталей і конструкцій з чистого алюмінію А6, АДО, АД1 і
АД застосовують електроди ОЗА-1 і АФ-4аКР. Зварювання ведуть
постійним струмом зворотної полярності при попередньому підігріві
листів, що зварюються: при товщині 6 - 8 мм до 200 °С, при товщині 8 - 16
мм до 350 – 400 °С.

Електроди перед зварюванням просушують при температурі 150 —
200° С протягом 2 год. Кромки обробляють при товщині металу більше 20 мм. Зварювання виконують при зазорі між листами 0.5—1 мм із двох сторін. Для зварювання алюмінієвомарганцевого сплаву типу АМц і усунення дефектів місць литва зі сплаву АЛ-9 призначені електроди А-2.
Зварювання виконується при попередньому підігріві до 300 — 400 °С(АМц) і 280 — 300 °С (АЛ-9) постійним струмом зворотною полярністю
короткою дугою. Для зварювання сплавів АЛ-2, АЛ-4, АЛ-5, АЛ-9 і АЛ-11
призначені електроди ОЗА-2. Зварювання виконують короткою дугою
постійним струмом зворотної полярності при підігріві місця зварювання до
250 — 400 °С.
Ручне аргонодугове зварювання. Для зварювання застосовують
аргон марок А та Б. Зварювання виконують вольфрамовим електродом на
змінному струмі. Видалення окісної плівки відбувається в момент, коли
виріб буває катодом, тобто внаслідок катодного розпилення. Якщо
стикові з'єднання виконують без оброблення кромок (при товщині
металу до 4 мм), то струм підбирають за такою формулою:
I=50 ⋅ S,
де I — зварювальний струм. А; S — товщина металу, мм.
Метали великої товщини зварюють з обробленням кромок шарами.
Струм підбирають із розрахунку 35 — 40 А на 1 мм діаметра
вольфрамового електрода.
9 квітня 2020 р.
Зварювання міді
Загальні відомості. Мідь має високу електропровідність,
теплоємність, теплопровідність і корозійну стійкість, а також має досить
високу пластичність. У відпаленому стані вона не чуттєва до низьких
температур і зберігає при них високі пластичні властивості. Завдяки
перерахованим властивостям мідь і її сплави широко застосовуються в
різних областях народного господарства.
Основні характеристики міді такі: температура плавлення 1083 °С,
тимчасовим опором ненагартованої міді — 20 кГ/мм2, відносне
видовження — 50%, густина — 8.96 г/см3.
Зварюваність міді значною мірою залежить від її чистоти: чим
менше міститься в міді шкідливих домішок, тим вище її зварюваність.
Кращу зварюваність має розкислена мідь, що містить не більше 0.01%
кисню. Шкідливими домішками в міді, які знижують механічні властивості
й погіршують її зварюваність, є також сірка, свинець і вісмут.
Розплавлена мідь інтенсивно розчиняє в собі гази, особливо кисень.
При наявності в основному чи присадковому металі кисню він утворює з
міддю закис міді Сu2О. Закис міді утворює з міддю (основним металом)
евтектичний сплав, що плавиться при температурі 1068 °С, тобто при
більш низькій температурі, ніж чиста мідь. При кристалізації металу шва
евтектика розташовується по границях зерен, а оскільки вона є
інтерметалідом, то металевий зв'язок між зернами міді порушується —
зварне з'єднання стає крихким. Тому зварювати мідь необхідно присадним
матеріалом чи електродами, що забезпечують гарне розкислення металу
зварного шва. Для цього до складу присадкового дроту чи до складу
покриття електродів вводять розкислювачі: фосфор, кремній, марганець,
алюміній і ін.
Водень, що знаходиться в розплавленому металі, також чинитьнегативну дію на зварне з'єднання. При кристалізації металу шва водень
з'єднується з киснем закису міді, утворити при цьому водяні пари, що є
причиною водневої хвороби. У момент кристалізації зварного шва водяна
пара прагне вийти на поверхню, утворити при цьому велику кількість
порожнин і тріщин. Цей процес відбувається за такою реакцією:
Cu2О + Н2 = 2Cu + H2O
Ручне зварювання вугільним електродом. Зварювання міді
вугільним чи графітовим електродом виконують постійним струмом
прямої полярності. Довжина дуги повинна бути 35 — 40 мм. Присадковим
матеріалом служать круглі чи прямокутні прутки з міді марки M1 і М2, а
також мідні прутки з присадкою фосфору, що є активним розкислювачем.
Щоб уникнути перегріву й інтенсивного окислювання металу
присадкового прутка при розплавлюванні, перетин останнього повинний
бути 20 — 25 мм2.
Флюсом при зварюванні служать плавлена бура чи суміш з 95%
прожареної бури і 5% металевого порошкоподібного магнію. Перед
зварюванням порошкоподібні флюси наносять на змочену рідким склом
поверхню присадного прутка чи зварювальні кромки, які потім
просушують на повітрі.
Таблиця 1 - Режими ручного дугового зварювання міді вугільним і
графітовим електродами

Присадковий пруток і кромки металу, що зварюється, перед
нанесенням флюсу зачищають металевою щіткою чи промивають 10%-вим
розчином каустичної соди.
Метал товщиною більше 4 мм повинний мати оброблення кромок із
кутом розкриття 70 — 90°. Зварювання стиків ведуть на графітовій чи
азбестовій підкладці. Після зварювання шов проковують і швидко
прохолоджують.
Режими ручного дугового зварювання вугільним і графітовим
електродами приведені в табл. 1.
Ручне зварювання металевим електродом. Металевим електродом
зварюють виріб із міді, у вигляді прокату товщиною більше 2 мм.
Зварювання виконують постійним струмом зворотної полярності
при загальному підігріві виробів до 300 — 400° С. Стикові з'єднання при
товщині металу до 4 мм зварюють без оброблення кромок. При товщині
металу від 5 до 12 мм застосовують V-подібне оброблення кромок з кутом
розкриття шва 60 — 70°.
Електроди «Комсомолець-100» застосовують для зварювання міді,
що містить не більш 0,01% кисню, і для зварювання міді зі сталлю.
Зварювання виконують короткою дугою постійним струмом зворотної
полярності. Електроди МН-5 застосовують для зварювання трубопроводів
з мідно-нікелевого сплаву МНЖ5-1 між собою, з латунню Л90 і бронзою
марки Бр. АМц9-2 з товщиною стінок до 5 мм. Зварювання виконують
короткою дугою постійним струмом зворотної полярності.
АНМ. Електроди призначені для заварювання дефектів у ЛКЗ - АБ
виливках з алюмінієвих і алюмінієвонікелевих бронз. Зварювання
виконують короткою дугою постійним струмом зворотної полярності.
Ручне аргонодугове зварювання. При ручному зварюванні міді в
захисних газах застосовують інертні гази гелій і аргон. Зварювання
виконують вольфрамовим електродом постійним струмом прямої
полярності при загальному підігріві виробу до температури 350 — 400 °С.
Присадковим матеріалом служить дріт із бронзи Бр. КМц3-1 і ін.
Зварювання ведуть лівим чи правим способами. Перед початком
зварювання дугу збуджують на графітовій чи вугільній пластині, а потім
переносять на виріб. Запалювати дугу безпосередньо на виробі не
рекомендується, тому що при цьому відбувається оплавлення й
забруднення вольфрамового електрода. Зварювання можна виконувати в
нижньому, вертикальному і стельовому положеннях.
У середовищі аргону мідь можна зварювати і змінним струмом, при
цьому швидкість зварювання значно нижче, а зовнішній вигляд шва
кращий, ніж при зварюванні постійним струмом. При зварюванні змінним
струмом дротом Бр. КМц-1 бура для розкислення не потрібна, тому що
розплавлений метал не має поверхневої плівки: вона видаляється внаслідок
катодного розпилення. Катодне розпилення основане на русі позитивних
іонів з великою швидкістю до катода та його бомбардуванні. Процес
зварювання відбувається стійко, і зварювання можливе у всіх просторових
положеннях.
На рис. 1 показані зразки зварених патрубків діаметром до 80 мм із
міді МЗС, виконаних аргонодуговим зварюванням із застосуванням дроту
Бр. КМц-3-1 і бури.
Рисунок 1 - Зразки мідних труб, з'єднаних аргонодуговим
зварюванням

8 квітня 2020 р.
Зварювання чавуну
Чавунами називають залізовуглецеві сплави, що містять вуглецю
понад 2.0%. Розповсюджені марки чавунів звичайно, містять 2.5 — 4%
вуглецю, 1 — 4.5% кремнію, 0.2 — 1.5% марганцю, домішки фосфору й
сірки.
Вуглець у чавуні знаходиться або в хімічно зв'язаному стані (карбіди
заліза у виді ледебуриту, первинного й вторинного цементиту), або у
вільному стані, тобто у виді графіту. Тому структура чавуну залежить від
кількості вуглецю, що знаходиться в хімічно зв'язаному стані, і може бути:
перліто-графітна; ферито-перліто-графітна; ферито-графітна. Чавуни
розрізняють за структурою, способом виготовлення, хімічним складом й
призначенням.
У залежності від того, в якому стані знаходиться вуглець чавуни
поділяють на білі та графітизовані. В білих чавунах весь вуглець, не
розчинений у залізі, знаходиться у зв'язаному стані у вигляді хімічної
сполуки Fe3C - карбіду заліза (цементиту). Процес утворення в чавуні
цементиту називається відбілом.
У промисловості застосовуються чавуни, в яких весь вуглець (або
його більша частина) знаходиться у вигляді графіту, що забезпечує
зниження твердості, підвищення оброблюваності різанням, високі ливарні
і антифрикційні властивості. Такий чавун називається графітизованим.
Утворення графіту в чавуні може відбуватися в результаті безпосереднього
виділення його в рідкому чавуні або внаслідок розпаду попередньо
утвореного цементиту. Процес утворення в чавуні (а інколи і в сталі)
графіту називається графітизацією.
На процес кристалізації чавуну в білому чи графітизованому стані
впливають швидкість охолодження виливків після заливання рідким
металом та хімичний склад чавуну. Так, відбілу сприяють висока
швидкість охолодження і такі елементи як марганець, хром, сірка.
Графітизації ж сприяють повільне охолодження, а з хімічних елементів -
вуглець і кремній.
Вплив швидкості охолодження на процес графітизації виявляється в
тому, що в одному і тому ж виливку, частини якого охолоджуються з
різною швидкістю, може бути як біла структура (поверхневі шари, тонкі
частини виливка), так і графітизована (товсті частини виливка, внутрішні
стінки). Чавун, в якому частина вуглецю знаходиться у вигляді цементиту
Fe3C, а частина - у вигляді графіту, називається половинчастим.
Якщо чавун, в якому вуглець знаходиться у вигляді цементиту (білий
або половинчастий) зазнає тривалого впливу високої температури, то в ньому
також відбудеться процес графітизації, тобто розпад цементиту на
вуглець і залізо:
Fe3C → 3Fe + C.
Така термічна обробка білого або половинчатого чавуну називається
відпалом.
В залежності від форми графітних включень у графітизованих
чавунах останні поділяються на сірий, ковкий, високоміцний та чавун із
вермикулярним графітом.
Структура чавуну складається з металевої основи та графіту.
Графітні включення в металевій основі з огляду на те, що графіт має дуже
низькі механічні властивості порівняно з металевою основою, можна
розглядати як пустоти, тріщини. Природно, що чим більший об'єм
займають ці пустоти, тобто чим більше в чавуні вуглецю, тим нижчі
механічні властивості чавуну. При однаковому об'ємі пустот властивості
чавуну будуть залежати також від площі їхньої поверхні, тобто від форми.
Включення пластинчатої форми мають найбільш розгалужену поверхню і
тому найбільше знижують механічні властивості. З округленням графітних
включень їхній негативний вплив зменшується й стає найменшим у
випадку включень кулястої форми.
Сірий чавун (ГОСТ1412-79). Сірим називається чавун, в якому графіт
має форму дещо вигнутих пластин різної довжини та товщини в
залежності від марки чавуну.
Ковкий чавун (ГОСТ 1215-79). Ковким називається чавун, в якому
графіт має пластівчасту (кляксоподібну) форму. Така форма графіту
утворюється при відпалі білого чавуну. Назва “ковкий” не означає, що цей
чавун можна кувати, або піддавати будь-якій іншій обробці тиском. Це
суто ливарний матеріал а назва свідчить тільки про його більшу
пластичність порівняно із сірим чавуном.
Високоміцний чавун (ДСТУ 3925-99). Високоміцним називається
чавун, в якому графітні включення мають кулясту форму. Така форма
графіту утворюється при обробці рідкого чавуну невеликими дозами таких
елементів як магній, церій, кальцій, ітрій. Ці елементи називаються
модифікаторами. Вони, практично, не змінюють хімічний склад сплавів,
зате суттєво впливають на їхню структуру, змінюючи форму графітних
включень, розмір зерен, їх розташування тощо. Як модифікатор для
виготовлення чавуну з кулястим графітом найчастіше всього
використовується магній - найбільш ефективний і дешевий елемент.
Остаточний вміст магнію для отримання кулястого графіту становить
0.04...0.06%. За вмістом решти елементів високоміцний чавун майже не
відрізняється від сірого.
Чавун із вермикулярним графітом (ДСТУ 3326-99). Високоміцний
чавун із кулястим графітом поряд із його позитивними якостями (високі
механічні та експлуатаційні характеристики) має і суттєві недоліки
(підвищену об'ємну усадку, понижену теплопровідність, схильність до
відбілу). В чавуні з вермикулярним графітом ці недоліки відсутні. В ньому
поєднуються високі механічні і ливарні властивості, висока
теплопровідність, низька собівартість.
Графіт в такому чавуні має вигляд коротких потовщених пластин з
закругленими кінцями, форма яких є перехідною між пластинчатим і
кулястим графітом.
Структура чавуна залежить від швидкості охолодження і від вмісту в
ньому легуючих домішок. На рис. 1, а представлена схема впливу
елементів на відбілюваність чавуну. При низькому вмісті вуглецю й
кремнію виходить білий чавун.
На рис. 33, б показана залежність структури чавуну від змісту
вуглецю й кремнію, а на рис. 2, в — залежність структури від швидкості
охолодження.
Підвищення вмісту вуглецю в залізовуглецевому сплаві, викликає
зниження температури плавлення й підвищення його рідкоплинності, що є
однією з причин неможливості зварювання чавуну у всіх просторових
положеннях. Вуглець у чавуні сприяє виділенню структурно-вільного
графіту, що знижує механічні властивості чавуну.
 а) концентрації компонентів;
б) вмісту вуглецю та кремнію;
в) від товщини стінок (швидкості охолодження) та сумарного вмісту в ньому вуглецю й кремнію
Кремній у чистому залізі розчиняється до 14.3%. Він зменшує
стійкість карбідів і сприяє виділенню вільного графіту. Збільшення вмісту
кремнію в чавуні зменшує усадку чавуна при затвердінні за рахунок
збільшення кількості графіту, що виділяється. Чим вищий вміст кремнію,
тим вище графітоутворення, тобто кремній сприяє графітизації чавуну.
Марганець, молібден, хром, сірка, ванадій перешкоджають
утворенню графіту.
Марганець із залізом утворює розчини будь-якої концентрації і має
велику спорідненість із сіркою, вуглецем й киснем і знаходиться у вигляді
сульфіду марганцю (MnS) і залізомарганцевого карбіду [(Fе ⋅ Мn)3C].
Сірчистий марганець погано розчиняється в рідкому й твердому
чавуні. Марганець є стабілізатором карбіду. При збільшенні вмісту
марганцю збільшується усадка чавуну й метал набуває схильність до
утворення гарячих тріщин.
Сірка із залізом утворює сульфід заліза (FeS), що являє собою
тверду, крихку складову. Сульфід заліза із залізом утворює евтектику з
температурою плавлення 953 °С. Евтектика, кристалізується по границях
зерен трохи пізніше основного металу (чавуну), і сприяє утворенню
гарячих тріщин.
Фосфор у залізі розчиняється до 0.3%, але утворює потрійну
евтектику заліза, цементиту і фосфористого заліза, що являє крихку
складову з температурою плавлення 950 — 980 °С. Евтектика збільшує
рідкоплинність (рідкотекучість) чавуну. Фосфор не відбілює і не
графітизує чавун. Збільшення фосфору в чавуні збільшує його
рідкоплинність.
Магній, який є стабілізатором карбідів (сприяє відбілюванню
чавуну), при додаванні в рідкий чавун, сприяє виділенню графіту кулястої
форми.
У чавуні можуть утворюватися такі структурні складові:
- ферит — твердий розчин вуглецю в залізі;
- цементит — хімічна сполука заліза з вуглецем;
- перліт — суміш фериту з цементитом;
- ледебурит — евтектична суміш цементиту й перліту;
- графіт — особлива форма вуглецю, найбільш м'яка і разом з тим
крихка складова чавуну.
виготовлення зварно-литих конструкцій. До зварних з'єднань чавунних
деталей у залежності від типу й умов експлуатації висувають вимоги до
механічної міцності, щільності (водонепроникності, газонепроникності) і
оброблюваності різальним інструментом. Забезпечити ці вимоги при
зварюванні дуже складно через фізико-хімічні особливості чавуну.
Труднощі, що виникають при зварюванні чавуну, обумовлені, як
правило, низькою стійкістю металу зварного з'єднання проти утворення
тріщин і поганою його оброблюваністю.
Низька стійкість основного металу й металу біля шовної зони проти
утворення тріщин характерна для чавуну зниженим запасом
деформаційної здатності (зниження міцності й пластичності).
Зазначені особливості чавуна є наслідком порушення суцільності
його металевої основи включеннями графіту, а також схильністю його до
відбілювання та загартування навіть при невеликих швидкостях
охолодження. Ці властивості чавуну визначаються високим вмістом
вуглецю в ньому.
З'єднання чавунних деталей між собою виконують паянням та
зварюванням (термітним, ливарним, дуговим, електрошлаковим).
Зварювання ведуть без підігріву (холодний спосіб зварювання), з місцевим
підігрівом і з загальним підігрівом усього виробу. Для дугового
зварювання використовують вугільні, графітові, сталеві й леговані
електроди, а також електроди з кольорових металів. Підготовку місць під
зварювання виконують механічним шляхом чи вогневим способом. Для
утримання розплавленого металу зварювальної ванни (чавун має високу
рідкоплинність) застосовують спеціальні формовки. Призначення
формовки — утримувати розплавлений метал. Формувальна маса має
наступний склад: кварцовий пісок, замішаний на рідкому склі 40%,
формувальна земля 30% і біла глина 30%.
Підготовлена до зварювання деталь піддається загальному чи
місцевому підігріву до температури 350 — 450 °С. Іноді для особливо
складних деталей підігрів роблять до температури 550 — 600 °С.
Зварювання виконують як на змінному, так і на постійному струмі.
Величину струму підбирають із розрахунку 50—90 А на 1 мм діаметра
електрода.
зварюванні вугільним електродом застосовують у якості електродів
вугільні чи графітові стрижні. Присадковим матеріалом служать прутки
чавуну, а для захисту й розкислення ванни застосовують флюс, що
складається з технічної безводної бури (Na2B4O7), прожареної при
температурі близько 400° і разтертий у порошок. Іноді як флюс
застосовують суміш, що складається з 23% технічної бури, 27% соди
(Са2СО3) і 50% азотнокислого натрію (NaNO3).
Дугове зварювання чавунним електродом. Як електроди
застосовують литі стрижні діаметром 8 — 12 мм. На стрижні наносять
спеціальні графітозувальне покриття. Зварювання роблять на постійному
струмі при зворотній полярності як у гарячому, так і в холодному стані. До
складу покриття входить графіт, феросиліцій, терміт, мармур, алюміній
(порошок), титанова руда і рідке скло.
Наплавлення й зварювання за способом Ростовського інституту
інженерів транспорту. За цим способом наплавлення роблять чавунним
електродом діаметром 7 — 8 мм по шару гранульованої шихти.
Застосування великого струму, графітизаторів і захисного шару
шихти приводить до того, що наплавлений метал виходить м'яким і
обробляється звичайним різальним інструментом. Відсутність
загартування в металі шва й у перехідних зонах основного металу
пояснюється значним розігрівом основного металу й уповільненим
охолодженням. Цей спосіб займає проміжне положення між гарячим і
холодним способами зварювання чавуну. Шихта складається з чавунної
стружки 30%, феросиліцію 20%, алюмінію 30% і силікокальцію 12%.
Основою служить рідке скло.
Холодне зварювання чавуну. Холодне зварювання чавуну — це
такий спосіб зварювання, коли місцевий чи загальний підігрів виробу
відсутній. Холодне зварювання чавуну роблять сталевими електродами,
електродами з кольорових металів і електродами з аустенітного чавуну.
Зварювання сталевими електродами. При зварюванні сталевими
електродами з метою утворення міцного наплавленого металу в чавунний
виріб загортають шпильки, які згодом обварюють. Такий спосіб
застосовують при ремонті важких і громіздких чавунних деталей. При
зварюванні чавуну сталевими електродами метал шва, звичайно, містить
підвищену кількість вуглецю, внаслідок чого він має високу твердість і
схильний до утворення кристалізаційних і холодних тріщин.
Для зниження твердості металу шва при зварюванні сталевими
електродами застосовують два способи.
Першим способом знижують у металі шва вміст вуглецю шляхом
зменшення глибини проплавлення основного металу. Зварювання ведуть
по шару окисного флюсу, що містить до 30 % окалини, де флюс виконує
функцію окислювача вуглецю.
Другим способом одержують хімічний склад і структуру металу шва,
близький за хімічним складом й структурою сірого чавуна. Це досягається
шляхом нанесення на стержень із вуглецевої сталі товстого
графітизувального покриття, що містить 30% феросиліцію і 30% графіту.
Зварювання міднозалізними електродами. Для зварювання чавуну
застосовують також і міднозалізні електроди. Покриття цих електродів
складається з основного типу, що містить залізний порошок. Як стрижні
застосовують мідь марки М2, М3 чи її сплави.
Найбільш розповсюдженими типами електродів є електроди марки
0ЗЧ-1 і МНЧ-1. Наплавлений метал цих електродів добре обробляється.
Зварне з'єднання чавуну, виконане цими електродами, являє собою
механічну суміш міді і залізовуглецевого сплаву, з'єднаного з основним
металом загальними кристалами сталі, а також шляхом часткової дифузії
міді в мікропори чавуну.
Зварювання залізонікелевими електродами. Електроди марки ЦЧ-3 і
ЦН-ЗА виготовляють з залізонікелевого дроту з покриттям фтористо-
карбонатного типу і застосовують для зварювання високоміцних і сірих
чавунів.
Дугове зварювання електродами з аустенітного чавуну з
струмопровідним покриттям. Ці електроди призначені для заварювання
дефектів лиття і ремонтного зварювання. Зварювання цими електродами
ведуть постійним струмом при прямій полярності. Покриття цих
електродів має гарну електропровідність, і тому дуга горить поперемінно
між металевим стрижнем і виробом, а також між покриттям і виробом.
Механізовані способи зварювання чавуну. Чавун іноді зварюють
напівавтоматичним і електрошлаковим зварюванням.
Напівавтоматичне зварювання виконується із застосуванням
порошкового дроту і дають досить гарні результати. Електрошлакове
зварювання також забезпечує задовільні властивості зварного з'єднання із
сірого чавуну. При цьому способі зварювання застосовують як електроди
литі чавунні пластини. Правильний підбір електродів при
електрошлаковому зварюванні і застосування фторидних знесірчених і
неокислювальних флюсів, а також уповільнене охолодження шва й
навколошовної зони, що характерно тільки для електрошлакового
зварювання, дозволяють одержати зварні шви без вибілених ділянок,
тріщин, пор і інших дефектів, що впливають на якість звареного з'єднання.
понад 2.0%. Розповсюджені марки чавунів звичайно, містять 2.5 — 4%
вуглецю, 1 — 4.5% кремнію, 0.2 — 1.5% марганцю, домішки фосфору й
сірки.
Вуглець у чавуні знаходиться або в хімічно зв'язаному стані (карбіди
заліза у виді ледебуриту, первинного й вторинного цементиту), або у
вільному стані, тобто у виді графіту. Тому структура чавуну залежить від
кількості вуглецю, що знаходиться в хімічно зв'язаному стані, і може бути:
перліто-графітна; ферито-перліто-графітна; ферито-графітна. Чавуни
розрізняють за структурою, способом виготовлення, хімічним складом й
призначенням.
У залежності від того, в якому стані знаходиться вуглець чавуни
поділяють на білі та графітизовані. В білих чавунах весь вуглець, не
розчинений у залізі, знаходиться у зв'язаному стані у вигляді хімічної
сполуки Fe3C - карбіду заліза (цементиту). Процес утворення в чавуні
цементиту називається відбілом.
У промисловості застосовуються чавуни, в яких весь вуглець (або
його більша частина) знаходиться у вигляді графіту, що забезпечує
зниження твердості, підвищення оброблюваності різанням, високі ливарні
і антифрикційні властивості. Такий чавун називається графітизованим.
Утворення графіту в чавуні може відбуватися в результаті безпосереднього
виділення його в рідкому чавуні або внаслідок розпаду попередньо
утвореного цементиту. Процес утворення в чавуні (а інколи і в сталі)
графіту називається графітизацією.
На процес кристалізації чавуну в білому чи графітизованому стані
впливають швидкість охолодження виливків після заливання рідким
металом та хімичний склад чавуну. Так, відбілу сприяють висока
швидкість охолодження і такі елементи як марганець, хром, сірка.
Графітизації ж сприяють повільне охолодження, а з хімічних елементів -
вуглець і кремній.
Вплив швидкості охолодження на процес графітизації виявляється в
тому, що в одному і тому ж виливку, частини якого охолоджуються з
різною швидкістю, може бути як біла структура (поверхневі шари, тонкі
частини виливка), так і графітизована (товсті частини виливка, внутрішні
стінки). Чавун, в якому частина вуглецю знаходиться у вигляді цементиту
Fe3C, а частина - у вигляді графіту, називається половинчастим.
Якщо чавун, в якому вуглець знаходиться у вигляді цементиту (білий
або половинчастий) зазнає тривалого впливу високої температури, то в ньому
також відбудеться процес графітизації, тобто розпад цементиту на
вуглець і залізо:
Fe3C → 3Fe + C.
Така термічна обробка білого або половинчатого чавуну називається
відпалом.
В залежності від форми графітних включень у графітизованих
чавунах останні поділяються на сірий, ковкий, високоміцний та чавун із
вермикулярним графітом.
Структура чавуну складається з металевої основи та графіту.
Графітні включення в металевій основі з огляду на те, що графіт має дуже
низькі механічні властивості порівняно з металевою основою, можна
розглядати як пустоти, тріщини. Природно, що чим більший об'єм
займають ці пустоти, тобто чим більше в чавуні вуглецю, тим нижчі
механічні властивості чавуну. При однаковому об'ємі пустот властивості
чавуну будуть залежати також від площі їхньої поверхні, тобто від форми.
Включення пластинчатої форми мають найбільш розгалужену поверхню і
тому найбільше знижують механічні властивості. З округленням графітних
включень їхній негативний вплив зменшується й стає найменшим у
випадку включень кулястої форми.
Сірий чавун (ГОСТ1412-79). Сірим називається чавун, в якому графіт
має форму дещо вигнутих пластин різної довжини та товщини в
залежності від марки чавуну.
Ковкий чавун (ГОСТ 1215-79). Ковким називається чавун, в якому
графіт має пластівчасту (кляксоподібну) форму. Така форма графіту
утворюється при відпалі білого чавуну. Назва “ковкий” не означає, що цей
чавун можна кувати, або піддавати будь-якій іншій обробці тиском. Це
суто ливарний матеріал а назва свідчить тільки про його більшу
пластичність порівняно із сірим чавуном.
Високоміцний чавун (ДСТУ 3925-99). Високоміцним називається
чавун, в якому графітні включення мають кулясту форму. Така форма
графіту утворюється при обробці рідкого чавуну невеликими дозами таких
елементів як магній, церій, кальцій, ітрій. Ці елементи називаються
модифікаторами. Вони, практично, не змінюють хімічний склад сплавів,
зате суттєво впливають на їхню структуру, змінюючи форму графітних
включень, розмір зерен, їх розташування тощо. Як модифікатор для
виготовлення чавуну з кулястим графітом найчастіше всього
використовується магній - найбільш ефективний і дешевий елемент.
Остаточний вміст магнію для отримання кулястого графіту становить
0.04...0.06%. За вмістом решти елементів високоміцний чавун майже не
відрізняється від сірого.
Чавун із вермикулярним графітом (ДСТУ 3326-99). Високоміцний
чавун із кулястим графітом поряд із його позитивними якостями (високі
механічні та експлуатаційні характеристики) має і суттєві недоліки
(підвищену об'ємну усадку, понижену теплопровідність, схильність до
відбілу). В чавуні з вермикулярним графітом ці недоліки відсутні. В ньому
поєднуються високі механічні і ливарні властивості, висока
теплопровідність, низька собівартість.
Графіт в такому чавуні має вигляд коротких потовщених пластин з
закругленими кінцями, форма яких є перехідною між пластинчатим і
кулястим графітом.
Структура чавуна залежить від швидкості охолодження і від вмісту в
ньому легуючих домішок. На рис. 1, а представлена схема впливу
елементів на відбілюваність чавуну. При низькому вмісті вуглецю й
кремнію виходить білий чавун.
На рис. 33, б показана залежність структури чавуну від змісту
вуглецю й кремнію, а на рис. 2, в — залежність структури від швидкості
охолодження.
Підвищення вмісту вуглецю в залізовуглецевому сплаві, викликає
зниження температури плавлення й підвищення його рідкоплинності, що є
однією з причин неможливості зварювання чавуну у всіх просторових
положеннях. Вуглець у чавуні сприяє виділенню структурно-вільного
графіту, що знижує механічні властивості чавуну.

б) вмісту вуглецю та кремнію;
в) від товщини стінок (швидкості охолодження) та сумарного вмісту в ньому вуглецю й кремнію
Кремній у чистому залізі розчиняється до 14.3%. Він зменшує
стійкість карбідів і сприяє виділенню вільного графіту. Збільшення вмісту
кремнію в чавуні зменшує усадку чавуна при затвердінні за рахунок
збільшення кількості графіту, що виділяється. Чим вищий вміст кремнію,
тим вище графітоутворення, тобто кремній сприяє графітизації чавуну.
Марганець, молібден, хром, сірка, ванадій перешкоджають
утворенню графіту.
Марганець із залізом утворює розчини будь-якої концентрації і має
велику спорідненість із сіркою, вуглецем й киснем і знаходиться у вигляді
сульфіду марганцю (MnS) і залізомарганцевого карбіду [(Fе ⋅ Мn)3C].
Сірчистий марганець погано розчиняється в рідкому й твердому
чавуні. Марганець є стабілізатором карбіду. При збільшенні вмісту
марганцю збільшується усадка чавуну й метал набуває схильність до
утворення гарячих тріщин.
Сірка із залізом утворює сульфід заліза (FeS), що являє собою
тверду, крихку складову. Сульфід заліза із залізом утворює евтектику з
температурою плавлення 953 °С. Евтектика, кристалізується по границях
зерен трохи пізніше основного металу (чавуну), і сприяє утворенню
гарячих тріщин.
Фосфор у залізі розчиняється до 0.3%, але утворює потрійну
евтектику заліза, цементиту і фосфористого заліза, що являє крихку
складову з температурою плавлення 950 — 980 °С. Евтектика збільшує
рідкоплинність (рідкотекучість) чавуну. Фосфор не відбілює і не
графітизує чавун. Збільшення фосфору в чавуні збільшує його
рідкоплинність.
Магній, який є стабілізатором карбідів (сприяє відбілюванню
чавуну), при додаванні в рідкий чавун, сприяє виділенню графіту кулястої
форми.
У чавуні можуть утворюватися такі структурні складові:
- ферит — твердий розчин вуглецю в залізі;
- цементит — хімічна сполука заліза з вуглецем;
- перліт — суміш фериту з цементитом;
- ледебурит — евтектична суміш цементиту й перліту;
- графіт — особлива форма вуглецю, найбільш м'яка і разом з тим
крихка складова чавуну.
Способи зварювання
Зварювання чавуну застосовується в ремонтних цілях і длявиготовлення зварно-литих конструкцій. До зварних з'єднань чавунних
деталей у залежності від типу й умов експлуатації висувають вимоги до
механічної міцності, щільності (водонепроникності, газонепроникності) і
оброблюваності різальним інструментом. Забезпечити ці вимоги при
зварюванні дуже складно через фізико-хімічні особливості чавуну.
Труднощі, що виникають при зварюванні чавуну, обумовлені, як
правило, низькою стійкістю металу зварного з'єднання проти утворення
тріщин і поганою його оброблюваністю.
Низька стійкість основного металу й металу біля шовної зони проти
утворення тріщин характерна для чавуну зниженим запасом
деформаційної здатності (зниження міцності й пластичності).
Зазначені особливості чавуна є наслідком порушення суцільності
його металевої основи включеннями графіту, а також схильністю його до
відбілювання та загартування навіть при невеликих швидкостях
охолодження. Ці властивості чавуну визначаються високим вмістом
вуглецю в ньому.
З'єднання чавунних деталей між собою виконують паянням та
зварюванням (термітним, ливарним, дуговим, електрошлаковим).
Зварювання ведуть без підігріву (холодний спосіб зварювання), з місцевим
підігрівом і з загальним підігрівом усього виробу. Для дугового
зварювання використовують вугільні, графітові, сталеві й леговані
електроди, а також електроди з кольорових металів. Підготовку місць під
зварювання виконують механічним шляхом чи вогневим способом. Для
утримання розплавленого металу зварювальної ванни (чавун має високу
рідкоплинність) застосовують спеціальні формовки. Призначення
формовки — утримувати розплавлений метал. Формувальна маса має
наступний склад: кварцовий пісок, замішаний на рідкому склі 40%,
формувальна земля 30% і біла глина 30%.
Підготовлена до зварювання деталь піддається загальному чи
місцевому підігріву до температури 350 — 450 °С. Іноді для особливо
складних деталей підігрів роблять до температури 550 — 600 °С.
Зварювання виконують як на змінному, так і на постійному струмі.
Величину струму підбирають із розрахунку 50—90 А на 1 мм діаметра
електрода.
Техніка й технологія зварювання
Дугове зварювання вугільним електродом. При дуговомузварюванні вугільним електродом застосовують у якості електродів
вугільні чи графітові стрижні. Присадковим матеріалом служать прутки
чавуну, а для захисту й розкислення ванни застосовують флюс, що
складається з технічної безводної бури (Na2B4O7), прожареної при
температурі близько 400° і разтертий у порошок. Іноді як флюс
застосовують суміш, що складається з 23% технічної бури, 27% соди
(Са2СО3) і 50% азотнокислого натрію (NaNO3).
Дугове зварювання чавунним електродом. Як електроди
застосовують литі стрижні діаметром 8 — 12 мм. На стрижні наносять
спеціальні графітозувальне покриття. Зварювання роблять на постійному
струмі при зворотній полярності як у гарячому, так і в холодному стані. До
складу покриття входить графіт, феросиліцій, терміт, мармур, алюміній
(порошок), титанова руда і рідке скло.
Наплавлення й зварювання за способом Ростовського інституту
інженерів транспорту. За цим способом наплавлення роблять чавунним
електродом діаметром 7 — 8 мм по шару гранульованої шихти.
Застосування великого струму, графітизаторів і захисного шару
шихти приводить до того, що наплавлений метал виходить м'яким і
обробляється звичайним різальним інструментом. Відсутність
загартування в металі шва й у перехідних зонах основного металу
пояснюється значним розігрівом основного металу й уповільненим
охолодженням. Цей спосіб займає проміжне положення між гарячим і
холодним способами зварювання чавуну. Шихта складається з чавунної
стружки 30%, феросиліцію 20%, алюмінію 30% і силікокальцію 12%.
Основою служить рідке скло.
Холодне зварювання чавуну. Холодне зварювання чавуну — це
такий спосіб зварювання, коли місцевий чи загальний підігрів виробу
відсутній. Холодне зварювання чавуну роблять сталевими електродами,
електродами з кольорових металів і електродами з аустенітного чавуну.
Зварювання сталевими електродами. При зварюванні сталевими
електродами з метою утворення міцного наплавленого металу в чавунний
виріб загортають шпильки, які згодом обварюють. Такий спосіб
застосовують при ремонті важких і громіздких чавунних деталей. При
зварюванні чавуну сталевими електродами метал шва, звичайно, містить
підвищену кількість вуглецю, внаслідок чого він має високу твердість і
схильний до утворення кристалізаційних і холодних тріщин.
Для зниження твердості металу шва при зварюванні сталевими
електродами застосовують два способи.
Першим способом знижують у металі шва вміст вуглецю шляхом
зменшення глибини проплавлення основного металу. Зварювання ведуть
по шару окисного флюсу, що містить до 30 % окалини, де флюс виконує
функцію окислювача вуглецю.
Другим способом одержують хімічний склад і структуру металу шва,
близький за хімічним складом й структурою сірого чавуна. Це досягається
шляхом нанесення на стержень із вуглецевої сталі товстого
графітизувального покриття, що містить 30% феросиліцію і 30% графіту.
Зварювання міднозалізними електродами. Для зварювання чавуну
застосовують також і міднозалізні електроди. Покриття цих електродів
складається з основного типу, що містить залізний порошок. Як стрижні
застосовують мідь марки М2, М3 чи її сплави.
Найбільш розповсюдженими типами електродів є електроди марки
0ЗЧ-1 і МНЧ-1. Наплавлений метал цих електродів добре обробляється.
Зварне з'єднання чавуну, виконане цими електродами, являє собою
механічну суміш міді і залізовуглецевого сплаву, з'єднаного з основним
металом загальними кристалами сталі, а також шляхом часткової дифузії
міді в мікропори чавуну.
Зварювання залізонікелевими електродами. Електроди марки ЦЧ-3 і
ЦН-ЗА виготовляють з залізонікелевого дроту з покриттям фтористо-
карбонатного типу і застосовують для зварювання високоміцних і сірих
чавунів.
Дугове зварювання електродами з аустенітного чавуну з
струмопровідним покриттям. Ці електроди призначені для заварювання
дефектів лиття і ремонтного зварювання. Зварювання цими електродами
ведуть постійним струмом при прямій полярності. Покриття цих
електродів має гарну електропровідність, і тому дуга горить поперемінно
між металевим стрижнем і виробом, а також між покриттям і виробом.
Механізовані способи зварювання чавуну. Чавун іноді зварюють
напівавтоматичним і електрошлаковим зварюванням.
Напівавтоматичне зварювання виконується із застосуванням
порошкового дроту і дають досить гарні результати. Електрошлакове
зварювання також забезпечує задовільні властивості зварного з'єднання із
сірого чавуну. При цьому способі зварювання застосовують як електроди
литі чавунні пластини. Правильний підбір електродів при
електрошлаковому зварюванні і застосування фторидних знесірчених і
неокислювальних флюсів, а також уповільнене охолодження шва й
навколошовної зони, що характерно тільки для електрошлакового
зварювання, дозволяють одержати зварні шви без вибілених ділянок,
тріщин, пор і інших дефектів, що впливають на якість звареного з'єднання.
6 квітня 2020 р.
Зварювання в космосі
Вперше проблему зварювання в космосі підняв С. П. Корольов у 1964 році. Оскільки питання було вкрай актуальним, розв'язати цю проблему доручили академіку Б. Є. Патону. Передбачалося, що дослідження процесу зварювання в умовах космосу допоможе в обслуговуванні космічних кораблів, орбітальних станцій, створення металоконструкцій, які повинні знаходитися в орбітальному русі або навіть на Місяці.
Відповідно до вимог, що висувались до бортової апаратури космічного корабля за ваговими, кліматичними характеристиками та надійності, в Інституті електрозварювання ім. Є. О. Патона було розроблено малогабаритну дослідну установку для зварювання та різання в умовах космосу.

Випробовування установки «Випаровувач» в Дослідному заводі ІЕЗ ім. Є. О. Патона

Випробовування установки «Випаровувач» в Дослідному заводі ІЕЗ ім. Є. О. Патона
На літаючій лабораторії Ракетно-космічної корпорації «Енергія» були проведені пробні процеси зварювання металів в умовах невагомості, за результатами яких була розроблена установка «Вулкан» для зварювання та різання металів. Установка була виготовлена на Дослідному заводі ІЕЗ ім. Є. О. Патона. «Вулкан» дозволяв проводити зварювання трьома способами – електронним променем, плазмою, плавким електродом, а також різання електронним променем.
У жовтні 1969 р. льотчиками-космонавтами В. Кубасовим і Г. Шоніним всередині космічного корабля «Союз-6» вперше в світі були проведені досліди зі зварювання і різання металів в умовах невагомості, що стало цілковитою несподіванкою для світової наукової громадськості.
Цей експеримент поклав початок ери космічної технології і показав, що для зварювання та різання не тільки в кабіні корабля, а й у відкритому космосі, краще всього підходить електронний промінь.
Результати досліджень втілилися в розробку і створення комплексу бортової апаратури для термічного випаровування металів і нанесення тонкоплівкових покриттів в умовах невагомості.
У серпні 1979 г. на борту космічної станції «Салют-6» космонавтами В. Ляховим та В. Рюміним були проведені серії успішних експериментів на установці «Випаровувач» виготовленої Дослідним заводом ІЕЗ ім. Є. О. Патона.
Досвід накопичений в процесі розробок «Вулкана» і «Випаровувача» і дослідів з ними на Землі та у космосі, дозволили розробити в 1984 р. універсальний ручний інструмент «УРІ».

Відпрацювання режимів зварювання УРІ у відділі космічних технологій ДЗЗУ ІЕЗ ім. Є. О. Патона
У липні 1984 року відповідно до програми польоту орбітального науково-дослідного комплексу «Салют-7», вперше в світі в умовах відкритого космосу, космонавти Світлана Савицька і Володимир Джанібеков успішно виконали операції зі зварювання, різання металевих пластин і нанесення захисних покриттів.

Світлана Савицька і Володимир Джанібеков на випробуванні зварювального інструмента перед польотом
Універсальний ручний інструмент складається зі спеціального високовольтного малогабаритного блоку живлення і ручного інструменту – двоствольної електронної гармати у вигляді пістолета. Один ствол гармати дозволяє проводити зварювання і різання металів, а другий – нанесення захисних покриттів на метали.
У 1986 р. космонавтами Л. Казимовим і В. Соловйовим на орбітальній станції «МИР» за допомогою УРІ на зовнішній поверхні станції було успішно здійснено зварювання та різання вузлів і фрагментів фермових конструкцій станції. Це дозволило включити модернізований комплекс «Универсал», який був розроблений на базі апарату УРІ, у якості штатної системи орбітальної станції «МИР».

Перші хвилини на землі після польоту
3 квітня 2020 р.
Технологія зварювання вуглецевих сталей
В залежності від хімічного складу сталь буває вуглецева і легована;
вуглецева сталь поділяється на низьковуглецеву (вміст вуглецю до 0.25%),
середньовуглецеву (вміст вуглецю від 0.25 до 0.6%) і високовуглецеву
(вміст вуглецю від 0.6 до 2.0%). Сталь, у складі якої крім вуглецю
містяться легуючі компоненти (хром, нікель, вольфрам, ванадій і т.д.),
називається легованою. Леговані сталі бувають: низьколеговані (сумарний
вміст легуючих компонентів, крім вуглецю, менш ніж 2.5%);
середньолеговані (сумарний вміст легуючих компонентів, крім вуглецю,
від 2.5 до 10%), високолеговані (сумарний вміст легуючих компонентів,
крім вуглецю, більш ніж 10%).
За мікроструктурою розрізняють сталі перлітного, мартенситного,
аустенітного, феритного й карбідного класів.
За способом виробництва сталь може бути:
а) звичайної якості (вміст вуглецю до 0.6%), яку поділяють на
киплячу, напівспокійну і спокійну. Киплячу сталь одержують при
неповному розкисленні металу кремнієм, вона містить до 0.05% кремнію.
Спокійна сталь має однорідну будову і містить не менш 0.12% кремнію.
Напівспокійна сталь займає проміжне положення між киплячою й
спокійною сталями і містить 0.05 — 0.12% кремнію;
б) якісно-вуглецева чи легована, у яких вміст сірки і фосфору не
повинний перевищувати по 0.04% кожного елемента;
в) високоякісна-вуглецева чи легована, у яких вміст сірки і фосфору
не повинний перевищувати відповідно 0.030 і 0.035%. Така сталь також
має підвищену чистоту по неметалічних включеннях і позначається
буквою А, що поміщається після позначення марки.
За призначенням сталі бувають будівельні, машинобудівні
(конструкційні), інструментальні і сталі з особливими фізичними властивостями.
Зварювання низьковуглецевих сталей
Такі сталі мають гарну зварюваність. При виборі типу й марки
електрода для зварювання низьковуглецевих сталей керуються такими
вимогами:
- забезпечення міцності зварного з'єднання, яке дорівнює міцності
основного металу;
- одержання зварних швів без дефектів;
- забезпечення необхідного хімічного складу металу шва;
- одержання зварних з'єднань, які будуть стійкими в умовах
вібраційних і ударних навантажень, а також при підвищених чи
знижених температурах.
Для зварювання низьковуглецевих сталей застосовують електроди
марок ОММ-5, СМ-5, ЦМ-7, КПЗ-32Р, ОМА-2, УОНИ-13/45, CM-11 і ін.
(табл. 1).
Зварювання середньовуглецевих сталей
Такі сталі мають підвищений вміст вуглецю, що є причиною
утворення кристалізаційних тріщин при зварюванні, а також
малопластичних гартівних структур і тріщин у шовній зоні. Тому для
підвищення стійкості металу шва проти утворення кристалізаційних
тріщин варто понизити кількість вуглецю в металі шва. Це досягається
застосуванням електродів зі зниженим умістом вуглецю, а також
зменшенням частки участі основного металу в металі шва.
Щоб знизити ймовірність появи гартівних структур, необхідно
застосовувати попереднє й супутнє підігрівання виробу. Надійним
способом досягнення міцності зварного з'єднання при низькому
процентному вмісті вуглецю є додаткове легування металу шва марганцем
і кремнієм.
Середньовуглецеві сталі зварюються електродами УОНИ-13/45, УП-
1/45, УП-2/45, ОЗС-2, УОНИ-13/55, ДО-5А, УОНИ-13/65 і ін. (табл. 2).
Таблиця 1 - Технологічні характеристики електродів для зварювання низьковуглецевих
сталей
сталей


Таблиця 2 - Технологічні характеристики електродів для зварювання середньовуглецевих сталей

1 квітня 2020 р.
Сварка чавуну електродами: особливості технології і умов
Зварювати чавунні деталі електрозварюванням можна як на спеціальному обладнанні, так і в домашніх умовах. Пропонуємо вивчити правила підготовки деталей до зварювання, вибір методу і техніку виконання зварного шва з використанням звичайного MMA-інвертора.
Чавун: особливості матеріалу і роботи з ним
Який інвертор використовувати
Правила підготовки деталі
Використання спеціальних електродів
Застосування присадного дроту
Режими зварювання, струми, техніка роботи
Чавун: особливості матеріалу і роботи з ним
Який інвертор використовувати
Правила підготовки деталі
Використання спеціальних електродів
Застосування присадного дроту
Режими зварювання, струми, техніка роботи
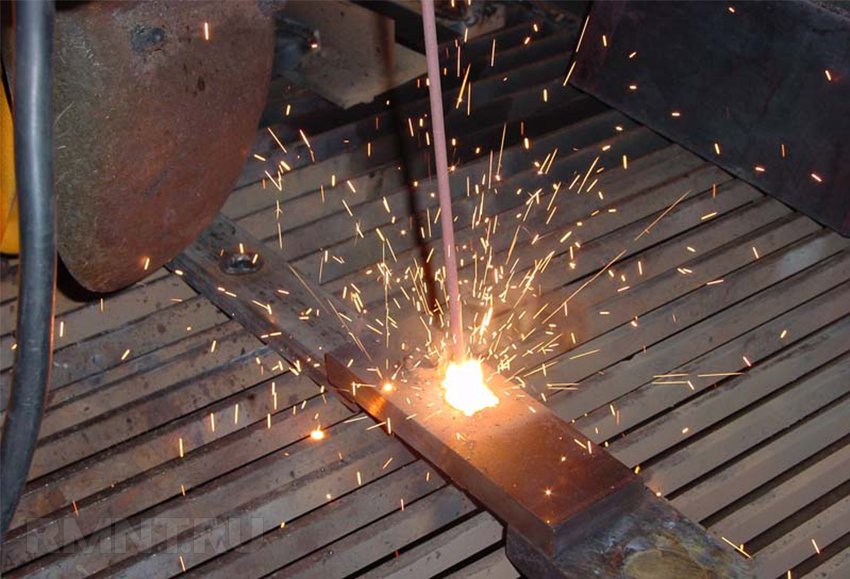
Чавун: особливості матеріалу іработи з ним
Чавун - це розплав заліза, до якого в процесі охолодження був доданий у великих кількостях вуглець. Через концентрацій вуглецю вище граничної розчинності утворений сплав відрізняється високою твердістю, але малою однорідністю. За структурою своєї чавун пористий, його кристалічна решітка порушена великими вкрапленнями вуглецю, через що міжатомні зв'язку характеризуються малим межею пружною деформації.
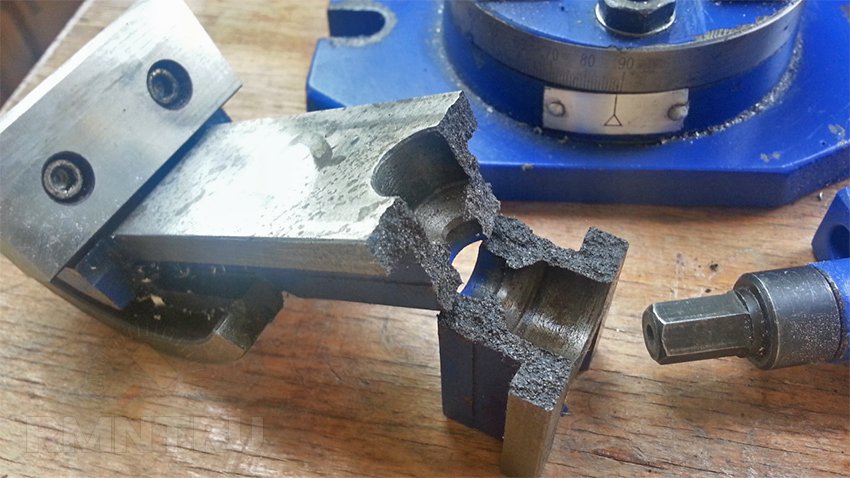
Через те що структура металу розбавлена великими вкрапленнями графіту, чавун погано піддається зварюванню: в місцях порушення кристалічної решітки утворюються місцеві напруги і виріб стає особливо крихким. Для зварювання чавуну необхідний ретельно підібраний набір присадок, що забезпечує:
- хорошу змішуваність шва з іншою товщею металу;
- якомога меншу різницю в температурної усадки;
- мінімальну з можливих товщину шва;
- високий показник равнопрочності.
Варити чавун електродом складно ще й з тієї причини, що різновидів цього металу багато. У той же час на більшість виробів немає конструкторської документації, і достовірно визначити склад сплаву не представляється можливим. Тому сорт чавуну визначають на око за кольором зламу і потім підбирають електроди і режими зварювання, максимально близькі до оптимальних. У домашніх умовах зварювання чавуну майже завжди лотерея і широке поле для експериментів для досягнення найкращого результату.
Який інвертор використовувати
Деталі чавунного лиття зазвичай мають значну товщину, іпрогреть їх углиб без відчутного розширення зони прогріву - досить важке завдання. Оптимальний варіант - варити короткими прихватками в імпульсному режимі, даючи деталі час на охолодження.
У подібному режимі буде ефективно працювати далеко не кожен інвертор. Найбільш придатні для цих цілей сучасні апарати з поліпшеним розпалом і форсажем дуги, потужною системою охолодження. Токи при зварюванні чавуну підвищені через додаткової провідності обмотки і обмазки електродів. Стеля токового діапазону повинен бути близько 200-250 А при тривалості включення на максимальному навантаженні не менше 50%.
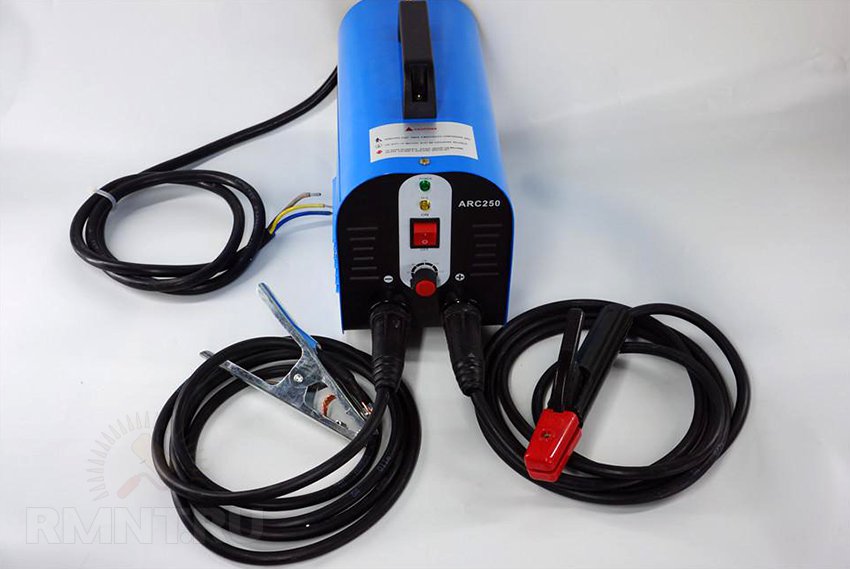
Взагалі чим досконаліша схема керування зварювальним струмом використовується, тим краще. При зварюванні чавуну потрібно швидкий розпал, рівномірне горіння і швидке переривання дуги без утворення високотемпературного вогнища. При цьому спеціальних режимів для чавуну жоден з побутових і навіть професійних автоматів не має.
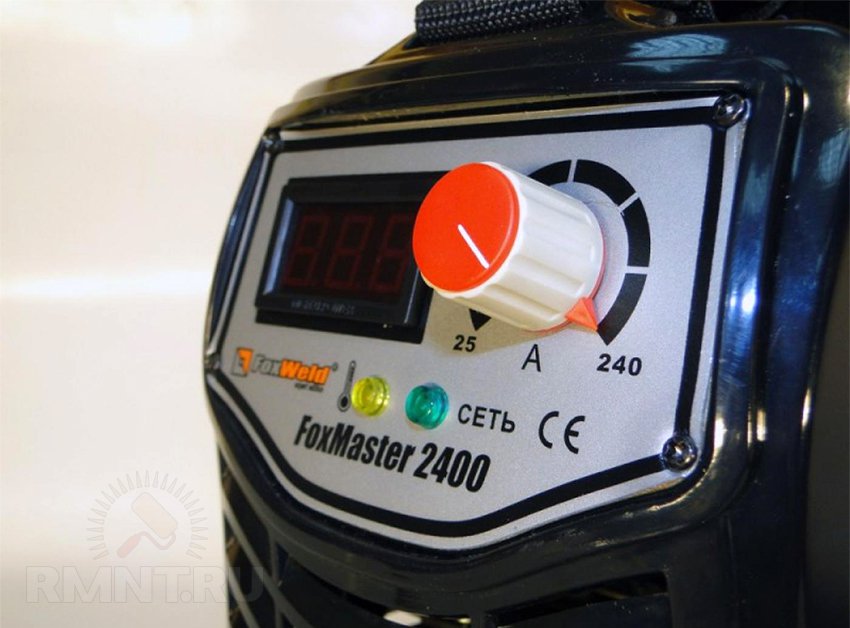
Професійне обладнання від FoxWeld або KEMPPI впорається із завданням без проблем. З бюджетних варіантів можна рекомендувати інвертори таких виробників як Aurora і Tesla вартістю від 10 000 рублів. Дешевші ( «Ресанта», «Сварог») інвертори теж можуть використовуватися з перемінним успіхом, але для зварювання відповідальних деталей вони малозастосовні.
Правила підготовки деталі
Для чавунних деталей якість зварювання визначається ще на етапі обробки і підготовки зварювального шва. На відміну від інших матеріалів, тут може мати значення навіть наявність жирової плівки. Для зручності розділимо підготовку на три види залежно від характеру з'єднань.
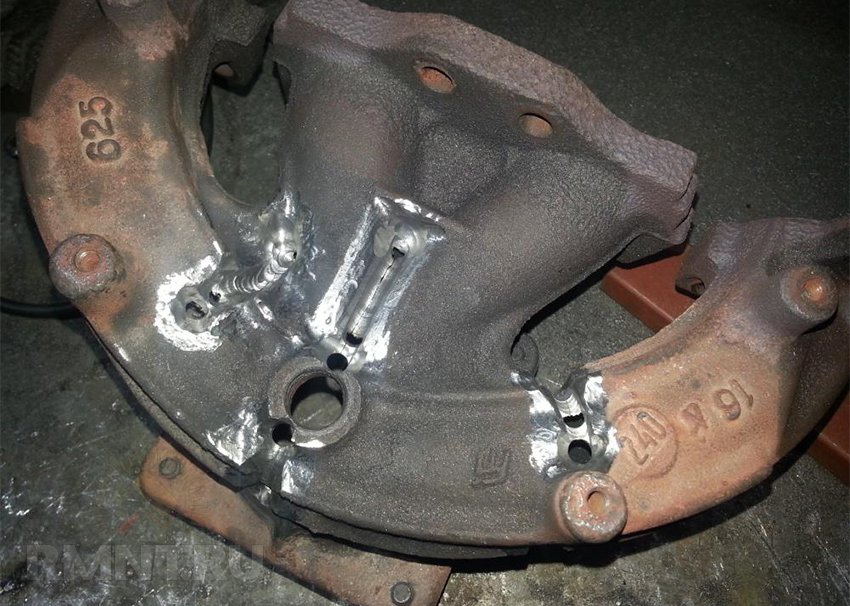
Тріщини в чавунному лиття потрібно перед зварюванням просвердлити по краях, щоб уникнути подальшого розтріскування при температурній усадки. Після цього по тріщині робиться пропив болгаркою. Розпускати шов потрібно на ширину близько 3 мм, зберігаючи на дні цілик, рівний по товщині стрижня електрода або трохи більше.
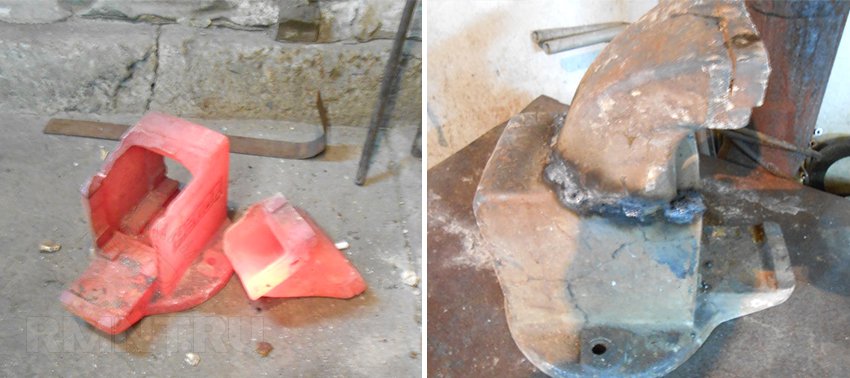
Деталі, тріснуті на дві половини, зазвичай можна скласти дуже щільно і цю можливість потрібно використовувати при зварюванні. Єдине, що необхідно зробити - забезпечити нерухомість струбцинами або болтовим з'єднанням і також розпустити шов.
Третій варіант - дві незалежні деталі, які перед зварюванням проходять підгонку. На торцях потрібно прибрати напильником або наждачним бруском ризики від ріжучого інструменту і зняти фаску з боку зварювання за аналогією з розпуском шва. При підгонці деталей їх потрібно різати дуже акуратно, не допускаючи перегріву.
Безпосередньо перед зварюванням з'єднуються кромки потрібно знежирити. Оптимально, якщо під рукою є ацетиленовий або пропановий пальник: їй зварювальний шов прокаливают, випалюючи графіт, з нагріванням чавунної деталі до темно-червоного кольору.
Використання спеціальних електродів
Різновидів електродів для зварювання чавуну різних сортів неймовірно багато. Ми розглянемо тільки найбільш придатні для використання вдомашніх умовах.
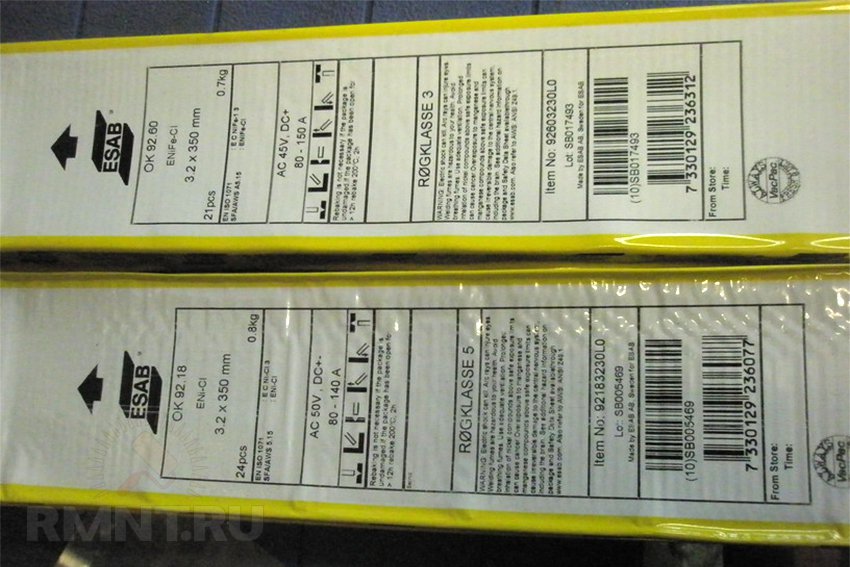
Найбільш ходовими марками електродів для зварювання чавуну можна назвати ESAB (ОК) 92.60, 92.58 і 92.18. Перші дві мають помірний вміст нікелю, у якого ТКР можна порівняти з чавуном. Марка 92.18 має високий вміст нікелю і вимагає отковкі гарячого шва для ущільнення кристалічної решітки і підвищення пластичності шва. Ці електроди добре використовувати для зварювання сірого і ковкого чавуну.
Дещо інший принцип зварювання, інакше званий високотемпературної пайкою, використовується при роботі з мідь-никельсодержащая електродами, такими як МНЧ-2. Такий припой складається з речовин, що не вступають у реакцію з графітом, і тому ймовірність утворення «відбілити» на кордоні зварювального шва істотно нижче. Електроди з додаванням міді підходять для більшості сортів чавуну.
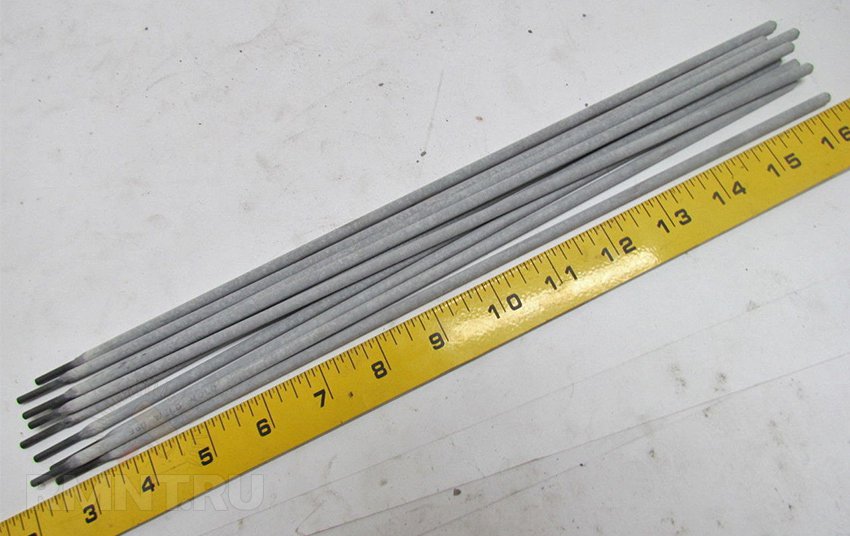
Для зварювання деталей без преднагрева застосовні марки ОЗЖН-1 і UTP 86 FN. Це електроди на залізно-нікелевого основі з легуючими присадками, в основному їх використовують для зварювання сірого чавуну. Товщину електродів будь-якого типу для роботи в домашніх умовах слід вибрати 3 мм, для особливо масивних деталей - не більше 4 мм, інакше інвертор просто не видасть потрібного струму для повноцінного прогріву.
Застосування присадного дроту
У деяких випадках в процесі ручного дугового зварювання чавуну можуть вноситися спеціальні присадки, що додають матеріалу шва спеціальні властивості. В основу цих присадок входять все ті ж нікель і мідь, іноді залізо, нержавіючі сплави і олово. Для використання дроту потрібно маска-хамелеон, надійна фіксація деталі і трохи практики.
Найбільш популярною присадочной дротом вважається ПАНЧ-11, яку використовують в напівавтоматичному зварюванні чавунних виробів. Дріт вносять невеликими порціями при кожному запалюванні дуги, причому контакт електрода з поверхнею відбувається саме через припій. Так досягається хороша змішуваність і пом'якшується вплив високих температур.
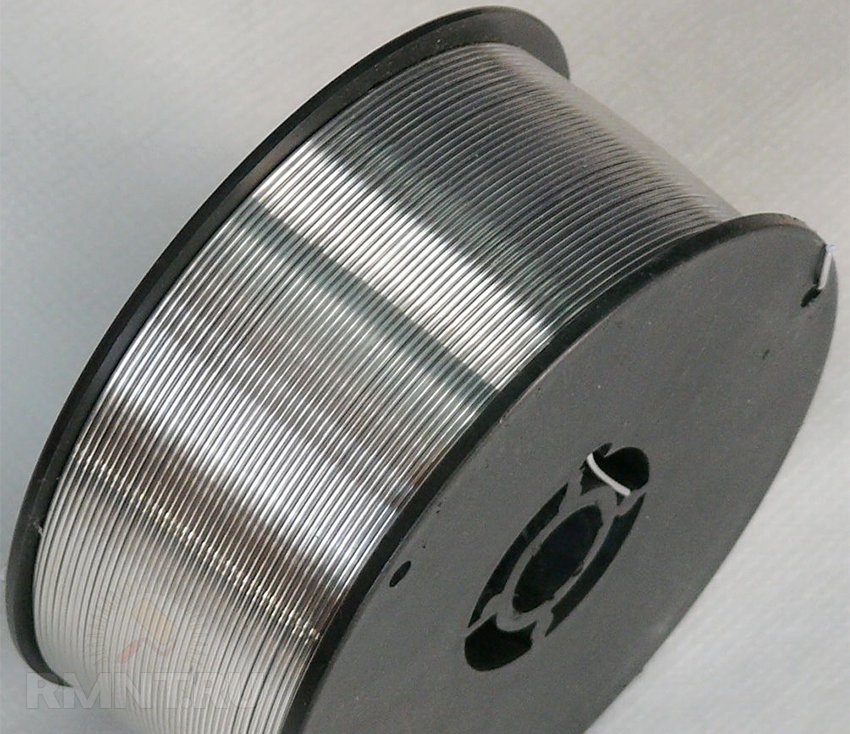
Також дуже корисними при зварюванні чавуну виявляються присадки на основі монель-металу. Це досить рідкісний і дорогий сплав, але він володіє необхідними ТКР, твердістю і пластичністю, порівнянними з показниками самого чавуну. Монель вноситься малими дозами через мить після запалювання дуги. Горіння при цьому більш тривалий, що на якості шва практично не відбивається.
Режими зварювання, струми, техніка роботи
Чавун варять постійним струмом переважно зворотної полярності, хоча для деяких марок електродів (МНЧ-2) може вимагатися перемикання мінуса на тримач. Через високу плинність чавуну його завжди потрібно варити тільки в нижньому положенні шва.
У домашніх умовах можна використовувати два види зварювання: з частковим підігрівом і без нього. Для кожної марки електродів це визначається індивідуально. Розігрів деталі проводять задовго до початку зварювальних робіт, використовуючи паяльну бензинову або газову лампу, або ж ацетиленові пальники. Прогрів чавунної деталі повинен тривати і в процесі зварювання, тому роботу виконують двоє людей.
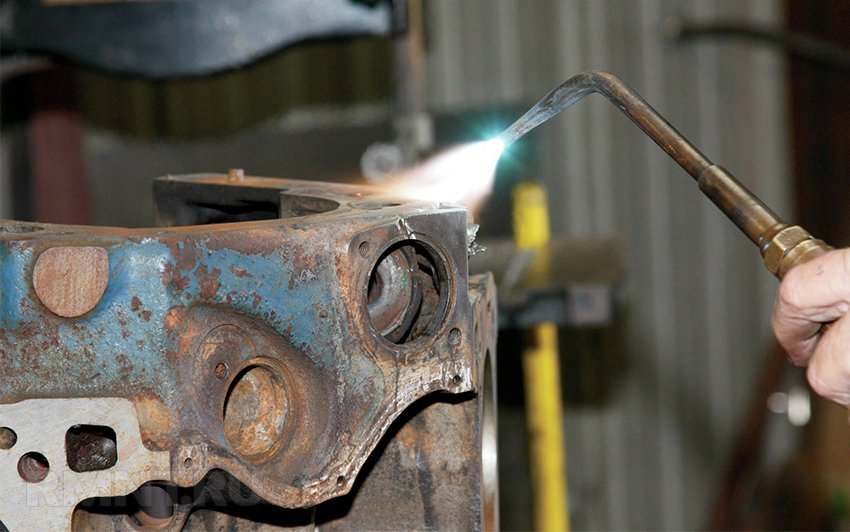
Чавун зварюють короткими швами (по 4-5 мм) з відступом в 2-3 довжини шва. Кожен «стежок» виконується численними прихватками з тривалістю горіння дуги від 0,5 до 1,5 секунди, в залежності від товщини металу і марки електродів.
Область накладення шва розігрівають протягом 2-3 хвилин, потім зварювальник накладає метал в корінь обробленої шва, а помічник акуратно підігріває місце зварювання. Коли «стежок» завершений, його засипають сухим піском або накривають азбестового тканиною і прибирають полум'я.
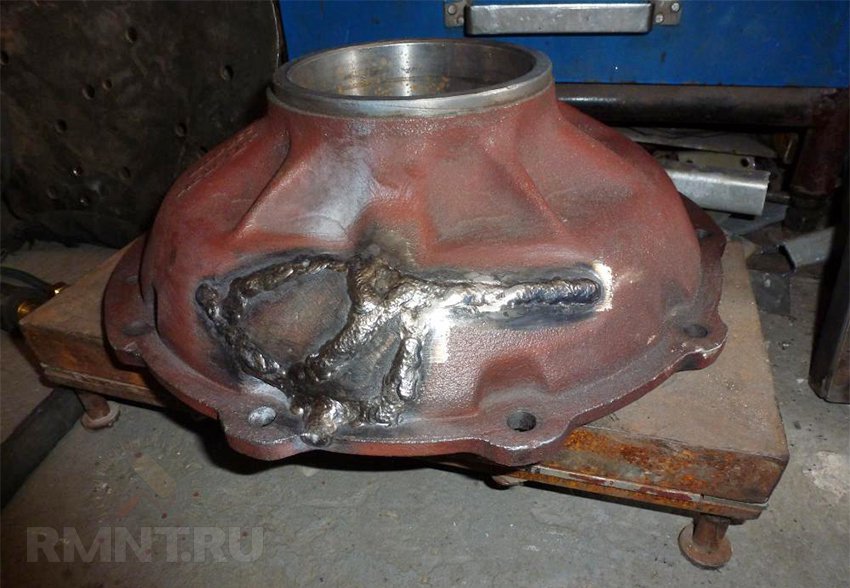
Повільне охолодження має критично важливе значення при зварюванні чавуну. Без нього метал може відразу ж покритися павутинкою тріщин, що розходяться від зварювальної ванни, і виріб буде безнадійно зіпсовано. Теплоізолююча вистилання може укладатися і зі зворотного боку шва заздалегідь, але навіть в такому випадку кожен зварювальний кратер повинен відразу ж захищатися від прямого контакту з повітрям. Невеликі деталі рекомендується на годину відправляти в розпечену духовку.
При зварюванні в першу чергу заповнюється корінь шва, повну Заплавка проводять після повного охолодження деталі по точно такою ж технологією з плавним відпусткою. Якщо потрібно герметичність з'єднання, між «стежками» виконують ще кілька проміжних, а потім заплавляются шов повністю. Однак набагато краще в цілях забезпечення герметичності скористатися полімерними або епоксидних герметиками.
31 березня 2020 р.
Сучасний світ повністю тримається на металі. Без нього не можна побудувати високі будівлі, машини, кораблі. Метал застосовується повсюдно: в побуті, в промисловості, в будівництві. Тому, фахівець з металу, що сполучає металеві деталі в складні конструкції за допомогою електричного зварювання, буде потрібний завжди. Зварювальник - професія відповідальна, майже віртуозна, від якості роботи якого залежить багато що - довговічність і стійкість будівельних конструкцій, робота і термін служби різної техніки.
Підписатися на:
Дописи (Atom)